Карбоновая плёнка на пластиковые бамперы и накладки: совместимость и технология оклейки в 2025–2026 годах
Разбираем, на какие пластики клеится карбоновая плёнка, чем отличается каландрированная основа от литой и как правильно оклеить бампер и накладки в 2025–2026 годах — пошаговая технология, частые ошибки и уход.
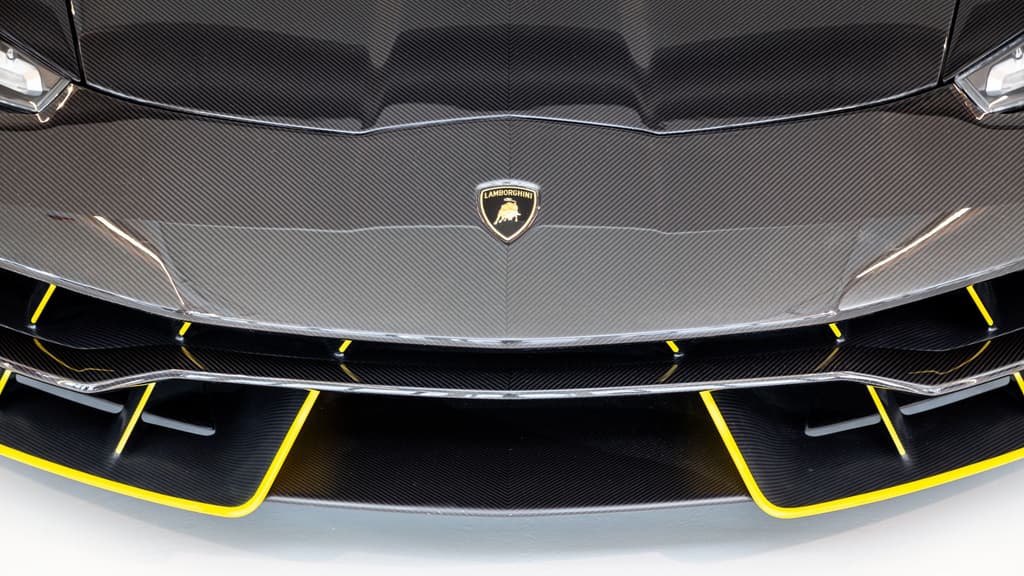
Карбоновая плёнка на пластиковых элементах кузова — бамперах, накладках порогов, решётках радиатора, зеркалах и спойлерах — кажется простым апгрейдом: купил рулон, наклеил, получил вид карбона. На практике большинство неудач связано не с качеством материала, а с типом пластика, подготовкой поверхности и температурным режимом. Ниже — разбор совместимости и пошаговая технология оклейки, актуальная для 2025–2026 годов.
Почему пластик сложнее металла
Металлическая деталь окрашена и покрыта заводским лаком — на неё клеится почти любая плёнка. Пластиковые элементы такой подготовки не имеют: поверхность часто обладает низкой поверхностной энергией, из-за чего адгезия клея минимальна. Особенно это касается полипропилена (PP) и полиэтилена (PE), из которых делают большинство современных бамперов.
Вторая проблема — технологические добавки. В пластик вводят скользящие агенты, силиконы и воски, чтобы он лучше выходил из формы. Эти вещества постепенно мигрируют к поверхности, работая как «антиклей»: плёнка держится неделю, а затем начинает отходить по кромкам и краям.
Третий фактор — температурное расширение. Пластик меняет геометрию сильнее металла, а на морозе становится жёстким. Поэтому на бамперах критично качество кромок и эластичность самой плёнки.
Если деталь промаркирована как PP, PP+EPDM или PE, обычная самоклеящаяся карбоновая плёнка без праймера на ней не удержится. Это не вопрос техники оклейки — это вопрос химии.
Совместимость: какой пластик и какая плёнка
Маркировка пластиков и адгезия
Производители указывают тип пластика на внутренней стороне детали — выдавленной аббревиатурой или наклейкой. Ориентироваться стоит на неё, а не на внешний вид поверхности.
- PP, PP+EPDM, TPO — бамперы, молдинги. Самые сложные для оклейки: нужен адгезионный праймер и обязательная проверка на тестовом образце.
- ABS — решётки, накладки, спойлеры, корпуса зеркал. Адгезия хорошая, оклейка проходит без специальных грунтов.
- PC/ABS — комбинированные детали. Клеится хорошо, но требует тщательного обезжиривания и аккуратной работы на радиусных участках.
- PU, PUR — эластичные накладки и обвесы. Совместимы с большинством плёнок, но при сильной деформации нужна литая (cast) основа.
- PA (полиамид), PE — встречаются в креплениях и накладках. Адгезия низкая, без праймера результат нестабилен.
- Стеклопластик (FRP, SMC) — тюнинговые бамперы и капоты. Поверхность пористая: требуется шлифовка, грунт и только затем оклейка.
Виды карбоновой плёнки
Слово «карбоновая» описывает рисунок, а не материал. Свойства определяют основа и способ производства.
- Каландрированная ПВХ — бюджетный сегмент. Узор 3D-карбон, эластичность средняя, на сложных радиусах может белеть на сгибах. Подходит для плоских накладок.
- Литая (cast) ПВХ — тянется равномерно, не «возвращается» и не даёт белых заломов. Оптимальный выбор для бамперов и деталей с изгибами.
- Полиуретановая плёнка с карбон-текстурой — самая стойкая к сколам и мойкам высокого давления, но дороже и хуже усаживается на сложных кромках.
- Маркировки 4D, 5D, 6D — условные обозначения глубины текстуры и блеска. Это маркетинг, а не гарантия качества: смотрите на тип основы, а не на цифру.
- Глянец, мат, структурный «оливковый» карбон — визуальный выбор. Мат прощает мелкие дефекты поверхности, глянец — нет.
Практические правила совместимости
- PP и PE — только с адгезионным праймером, нанесённым тонким слоем с выдержкой по инструкции производителя.
- Новые неокрашенные детали моют и обезжиривают дважды: сначала изопропиловым спиртом, затем антисиликоном.
- На эластичных деталях используйте литую основу и не растягивайте плёнку более чем на 20–25 %.
- Проверяйте адгезию на тестовом участке: приклейте лоскут на 24 часа в незаметном месте и попробуйте отогнуть.
Технология оклейки: пошаговый разбор
Шаг 1. Подготовка
Оптимальные условия — помещение с температурой 18–25 °C, влажностью до 60 % и минимальным количеством пыли. Деталь лучше снять: на автомобиле сложно обеспечить равномерный прогрев и доступ к кромкам.
- Мойка с обезжиривателем, удаление битума и следов силиконовых полиролей.
- Шлифовка дефектов, при необходимости — грунт и покраска проблемных участков.
- Повторное обезжиривание непосредственно перед оклейкой, без касания поверхности руками.
Шаг 2. Праймер
На PP, TPO и PE наносится тонкий слой адгезионного праймера и сушится по инструкции — обычно 10–20 минут. Слишком толстый слой работает хуже тонкого: задача не «покрыть», а изменить поверхностную энергию пластика.
Шаг 3. Раскрой и позиционирование
Припуск на подворот — минимум 1,5–2 см с каждой рабочей кромки. Плёнку укладывают, фиксируя центр детали, и только затем разглаживают ракелем от центра к краям. Монтажный раствор (вода с каплей средства для посуды) применяется на литых плёнках и помогает сдвигать материал.
Шаг 4. Формовка и прогрев
Основной инструмент — термофен. ПВХ размягчается примерно при 60–80 °C, полиуретан требует более высокой температуры. Прогрев делают локально, небольшими участками, растягивая материал по форме детали.
Ключевое правило: сначала прогрев, потом натяжение. Холодная плёнка при растяжении даёт заломы и белые следы, которые уже не убрать.
Шаг 5. Кромки и подвороты
Кромка — самое слабое место на пластике. Материал заворачивают внутрь, прогревают до 90–100 °C и прикатывают ракелем или валиком. Края, оставленные на видимой части детали, отходят при первой же мойке.
Частые ошибки
- Оклейка PP-бампера без праймера и без теста адгезии.
- Работа в холодном помещении: клей не активируется, кромки не усаживаются.
- Избыточное натяжение на радиусных участках — белые заломы на рёбрах.
- Обезжиривание «на глаз» без удаления силиконовых полиролей.
- Подворот менее 1 см или его отсутствие на бампере.
Срок службы, уход и гарантия
На пластике качественная литая плёнка живёт в среднем 3–5 лет при эксплуатации в умеренном климате и заметно меньше при постоянных перепадах температур, зимней химии на дорогах и частых мойках под давлением. На PP без праймера срок может сократиться до нескольких недель.
Уход простой: ручная мойка мягкой губкой, отказ от абразивных полиролей и жёстких щёток, удаление битума и птичьего помёта сразу после обнаружения. Кромки полезно проверять раз в сезон.
Условия гарантии всегда определяет конкретный производитель плёнки и исполнитель работ, а не тип материала как таковой. Перед заказом уточняйте срок и перечень случаев, которые гарантией не покрываются.
Вывод
Оклейка карбоновой плёнкой пластиковых элементов кузова реальна и даёт аккуратный результат, но только при совпадении трёх условий: правильно определён тип пластика, подобран материал с подходящей основой и соблюдён температурный режим формовки. Бампер из PP без праймера — самый частый источник разочарований, тогда как на ABS и PC/ABS процесс проходит предсказуемо даже у новичков.
Если деталь сложная по геометрии или материал неочевиден, разумнее начать с небольшой накладки, отработать прогрев и кромки, и только потом переходить к бамперу целиком.
Материал носит информационный характер и не является гарантией результата: итог зависит от состояния детали, качества плёнки и квалификации исполнителя.